:+86 15106109009
:sales@couplingzy.com
 no


Er stiv kobling med høy presisjon nøkkelen til å maksimere robust industriell pålitelighet?
Høypresisjonsstive koblinger er den mekaniske ryggraden i systemer der akselinnrettingsnøyaktighet, null tilbakeslag og pålitelig dreiemomentoverføring ikke er omsettelige. Fra CNC-maskineringssentre til servodrevet robotikk, disse komponentene definerer den øvre grensen for bevegelseskontrollytelse.
Hva definerer en stiv kobling med høy presisjon
En stiv kobling er en mekanisk enhet som forbinder to roterende aksler for å overføre dreiemoment uten å tillate noen relativ bevegelse mellom dem. I motsetning til fleksible koblinger eller kjevekoblinger, introduserer stive design ingen samsvar i drivverket, noe som gjør dem til det foretrukne valget når repeterbarhet og torsjonsstivhet er de styrende designkriteriene.
Skillet mellom standard stive koblinger og høypresisjonsvarianter ligger i produksjonstoleranser, boringskonsentrisitet, overflatekvalitet og dynamisk balanse. Høypresisjonsenheter er maskinert til toleranser på mikronnivå, med utløpsverdier for boring typisk under 0,005 mm og balansekvaliteter som samsvarer med ISO 1940 G2.5 eller finere. Disse spesifikasjonene er ikke akademiske: i en servomotorapplikasjon som kjører med 5000 RPM, genererer selv en liten eksentrisk masse vibrasjonskrefter som reduserer lagerlevetiden, reduserer tilbakekoblingsnøyaktigheten av koderen og introduserer støy i kontrollsløyfen.
Kjerneytelsesegenskaper
Null tilbakeslag er den mest annonserte egenskapen, men torsjonsstivhet er like viktig. Stivhet måles i Nm per radian og bestemmer hvor nøyaktig en vinkelkommando ved motorakselen gjengir en tilsvarende vinkelposisjon ved lasten. I presisjonsposisjoneringsstadier introduserer utilstrekkelig stivhet faseforsinkelse mellom kommando og utgang som ingen kontrollerinnstilling kan kompensere fullt ut.
Materialvalg spiller også en avgjørende rolle. Aluminiumslegeringer (spesielt 7075-T6) dominerer for sin kombinasjon av høy styrke-til-vekt-forhold, bearbeidbarhet og korrosjonsmotstand, noe som gjør dem ideelle for høyhastighets servoapplikasjoner. Varianter av rustfritt stål velges når kjemisk motstand eller forhøyet temperaturdrift er nødvendig, mens ingeniørplast som PEEK eller Delrin av og til brukes der elektrisk isolasjon mellom aksler er obligatorisk.
Hovedtyper og deres tekniske avveininger
Høypresisjonsstive koblinger er ikke en enkelt produktkategori, men en familie av design, hver optimalisert for en spesifikk kombinasjon av installasjonsbegrensninger, borediameterområder og dreiemomentkrav. Å forstå den mekaniske logikken bak hver type forhindrer kostbar feilanvendelse.
Klemme (delt) Type
En langsgående eller radiell splitt gjør at koblingen kan monteres og fjernes uten å forstyrre akselenden. To klemskruer skaper et konsentrisk grep. Ideell for servomotorer og kodere der hyppig tilgang er nødvendig.
Settskrue Type
En eller flere radialt orienterte skruer ligger direkte på akselen. Enkelt og rimelig, men genererer lokale stresskonsentrasjoner. Egnet for lette bruksområder eller periodiske bevegelser hvor enkel installasjon oppveier dreiemomentkapasiteten.
Keyway Type
En nøkkel overfører dreiemoment gjennom skjærkraft i stedet for friksjon. Gir det høyeste dreiemoment-til-størrelse-forholdet og foretrekkes for tunge industrielle drivverk, men krever at en kilespor kan browses inn i både aksel og boring, noe som øker produksjonskostnadene.
Konisk boring Type
En konisk boring og matchende akselende gir interferenspasningskontakt over et stort overflateareal. Selvsentrerende og selvlåsende, med utmerket konsentrisitet. Mye brukt i presisjonsspindelsammenstillinger og indekseringstabeller.
Type med flens
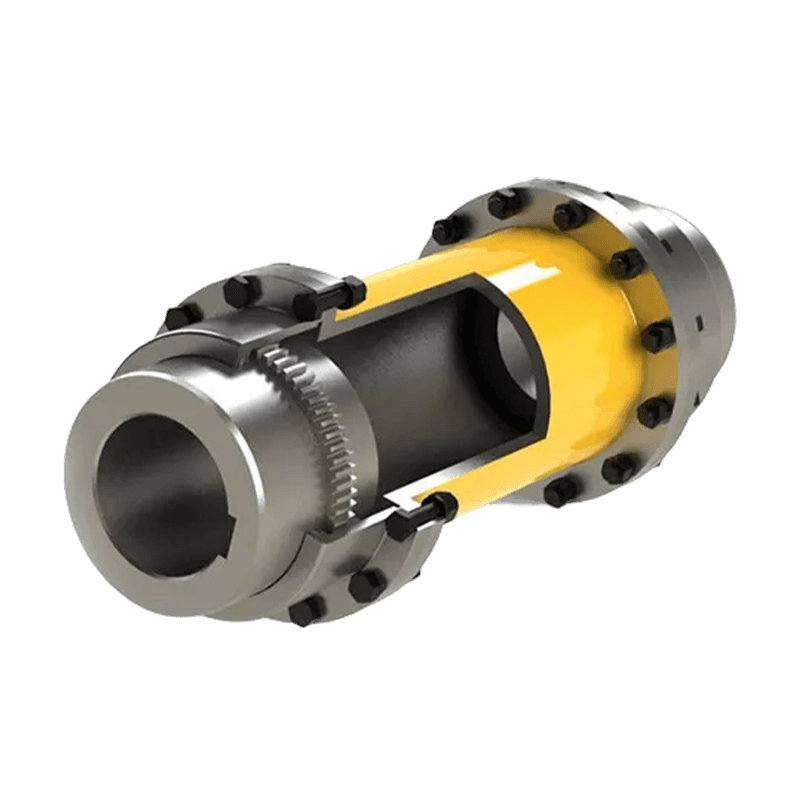
To presisjonsmaskinerte flenser boltet sammen overfører dreiemoment gjennom flatefriksjon og skjærbolter. Det boltede grensesnittet tillater presis vinkelklokke. Vanlig i motor-til-girkasse-grensesnitt som krever feltjustering.
Stiv hylsetype
Den enkleste geometrien: en vanlig sylindrisk hylse boret for å akseptere to akselender holdt av settskruer eller lim. Laveste prisalternativ, men innrettingsfølsomhet krever nøye klargjøring av akselen før montering.
Valg mellom disse typene avhenger av tre kryssende krav. For det første, dreiemomentkapasitet: kilespor og koniske boringer håndterer de høyeste belastningene. For det andre, demonteringsfrekvens: klemmetyper er utvetydig overlegne når koblingen må fjernes rutinemessig. For det tredje, konsentrisitetsspesifikasjon: koniske og presisjonsflensede design oppnår de strammeste utløpsverdiene, mens settskruetyper er de svakeste i denne forbindelse.
| Koblingstype | Tilbakeslag | Dreiemomentkapasitet | Demontering | Beste brukstilfelle |
|---|---|---|---|---|
| Klemme (delt) | Null | Middels | Enkelt | Servomotorer, kodere |
| Settskrue | Nær null | Lav-middels | Moderat | Lett automatisering |
| Keyway | Null | Høy | Moderat | Tunge industrielle drivverk |
| Tapered Bore | Null | Høy | Krever avtrekkerverktøy | Presisjonsspindler |
| Flensed | Null | Veldig høy | Fjerning av bolter | Motor-til-girkasse |
Applikasjonsdomener og utvalgskriterier
Høypresisjonsstive koblinger vises over et bredt spekter av bransjer, og kravene som stilles av hvert miljø varierer betydelig. En kopling som fungerer feilfritt i et renroms halvlederverktøy, kan være helt upassende for en utendørs matbehandlingslinje som er utsatt for nedvaskingssykluser, selv om kravene til dreiemoment og hastighet ser identiske ut på papiret.
Primærnæringer og bruksområder
I CNC-spindelapplikasjoner må koblingen opprettholde konsentrisitet under vedvarende skjærebelastninger som innfører både radielle og aksiale krefter ved akselendene. Konisk boring eller presisjonsflensdesign brukes her, med forhåndsbelastning påført under montering for å eliminere enhver klaring som kan manifestere seg som skravling ved høye spindelhastigheter. Koblingen er ikke en passiv kobling i denne sammenhengen; det er et lastbaneelement hvis stivhet direkte påvirker den naturlige frekvensen til spindelenheten.
Enkoderkobling er en helt annen utfordring. Dreiemomentene som er involvert er ubetydelige, men forskyvningslastene må være null. Selv et lite bøyemoment som overføres gjennom en koderkobling forårsaker akselsvingninger som introduserer sinusformede feil i tilbakemeldingssignalet, et fenomen kjent som koblingsindusert koderfeil. For denne applikasjonen er det spesifisert lettvektsklemmekoblinger av aluminium med ekstremt tette boringstoleranser (typisk H7/p6-pasning eller tettere).
Hvordan velge riktig stiv kobling med høy presisjon
En strukturert utvelgelsesprosess reduserer risikoen for for tidlig feil eller ytelsesforringelse. Følgende faktorer bør evalueres i rekkefølge, da hver av dem begrenser de tilgjengelige alternativene på neste trinn.
- Beregn toppdreiemoment inkludert akselerasjonstransienter, ikke bare stabile verdier, og bruk en servicefaktor på 1,5 til 2,0 for servodrevne akser med aggressive bevegelsesprofiler.
- Bestem maksimal driftshastighet og kontroller at koblingens balansegrad er tilstrekkelig. Ved 6000 RPM kan til og med G6.3-balanse introdusere målbare vibrasjoner i følsomme spindelsystemer.
- Spesifiser akseldiametertoleranse og overflatefinish på både drivende og drevne aksler. En kopling boret til H7 vil ikke oppnå sin nominelle konsentrisitet på en aksel ferdig til h9.
- Vurder demonteringskrav over maskinens levetid. Hvis koblingen må fjernes for periodisk vedlikehold eller akselbytte, er klemmetyper det riktige ingeniørvalget uavhengig av mindre kostnadspremie.
- Bekreft driftsmiljøet: temperaturområde, tilstedeværelse av smøremidler eller kjølevæsker og vibrasjonsspekter. Aluminiumskoblinger bør ikke brukes i miljøer over 120 grader Celsius uten termisk analyse.
- Bekreft spesifikasjonen for boringens utløp mot applikasjonens mål for posisjonsnøyaktighet. En 5 mikron runout-kobling på et 1 mikron posisjoneringssystem er feiltilpasset og vil begrense systemets ytelse.
- Sjekk materialkompatibilitet: aluminium i kontakt med rustfritt stål i et saltholdig miljø skaper en galvanisk celle. Spesifiser anodisering eller bruk materialer av samme familie for å forhindre korrosjonsdrevet løsning.
- For koblinger av enkoder eller tilbakemeldingsenhet, bruk den letteste koblingen som oppfyller momentkravet. Unødvendig rotasjonstreghet øker reflektert treghet ved motoren og reduserer båndbredden.
Leverandørdokumentasjon bør alltid gjennomgås for faktisk målte ytelsesdata i stedet for nominelle spesifikasjoner. Anerkjente produsenter publiserer resultater for boring, overflatefinish og balansetestresultater per batch eller per enhet for sine produktlinjer med høyeste presisjon. En kobling som selges med høy presisjon uten sporbare måledata er en kommersiell betegnelse, ikke en teknisk betegnelse.
- Hurtigkoblinger
- About
- Products
- Our Service
- News & Events
- Contact
- Produktserie
- Fleksible koblinger med ikke-elastiske elementer
- Fleksible koblinger med metallelastiske elementer
- Fleksible koblinger med ikke-metalliske elastiske elementer
- Sikkerhetskobling
- Stiv kobling
- Kontakt oss
- Tel : +86 511 8572 3800 +86 511 8572 3900
- Mobile : +86 15106109009
- Email : sales@couplingzy.com
- Add:No.1 Zhongye Yingbin Avenue, Gaozi Street, Dantu Economic Development Zone, Zhenjiang City, Jiangsu-provinsen, Kina.