:+86 15106109009
:sales@couplingzy.com
 no


Hva er strukturen og arbeidsprinsippet til en ikke-elastisk fleksibel kobling?
I mekaniske kraftoverføringssystemer fungerer koblinger som den essensielle forbindelsen mellom en drivaksel og en drevet aksel, og overfører dreiemoment mens de imøtekommer de fysiske realitetene ved installasjon og drift. Ikke-elastiske fleksible koblinger representerer en viktig kategori innen denne familien - de tillater en grad av relativ forskyvning mellom tilkoblede aksler uten å stole på elastiske elementer for å absorbere vibrasjoner. Disse koblingene er verdsatt for sin kompakte konstruksjon, sterke lastbærende kapasitet og høye transmisjonsstivhet, og er mye brukt i metallurgi, gruvedrift, marin engineering, kjemisk prosessering og tungt industrielt maskineri.
Klassifisering av koblinger og rollen til ikke-elastiske fleksible typer
Koblinger er stort sett delt inn i to kategorier basert på om de tillater relativ akselforskyvning:
- Stive koblinger krever nøyaktig justering av begge akslene og tillater ingen relativ forskyvning i noen retning. De overfører dreiemoment direkte og brukes bare der akselinnretting kan garanteres og vedlikeholdes.
- Fleksible koblinger imøtekomme en definert grad av aksial, radiell eller vinkelforskyvning mellom tilkoblede aksler, noe som gjør dem egnet for et mye bredere spekter av installasjonsforhold.
Fleksible koblinger er videre delt inn i to typer:
- Elastiske fleksible koblinger inkludere elastiske elementer som gummi- eller polyuretaninnsatser. Disse elementene absorberer vibrasjoner og bufferstøtbelastninger, men fleksibiliteten til det elastiske materialet begrenser overføringsstivhet og belastningskapasitet.
- Ikke-elastiske fleksible koblinger inneholder ingen elastiske elementer. Feiljusteringskompensasjon oppnås gjennom relativ bevegelse mellom stive mekaniske komponenter - glidende, roterende eller gripende kontakter. Denne konstruksjonen gir høy overføringsstivhet og sterk belastningskapasitet, selv om den ikke gir noen iboende vibrasjonsdemping.
De viktigste typene ikke-elastiske fleksible koblinger inkludere girkoblinger, Oldham (kryssglider) koblinger, universalkoblinger (Cardan) koblinger og kjedekoblinger , som hver tilbyr en distinkt strukturell form og et utvalg av passende bruksområder.
Strukturelle kjernekomponenter
Til tross for deres strukturelle forskjeller deler alle ikke-elastiske fleksible koblinger et felles sett med funksjonelle komponenter.
Kjørende og drevne halvkoblinger
Hver koblingsenhet består av to halvkoblinger, en montert på drivakselen og en på den drevne akselen. De er festet til sine respektive skafter med nøkler, splines eller interferenspasninger for å sikre synkron rotasjon. Halvkoblinger er de primære momentoverførende elementene og er vanligvis produsert av støpejern, støpestål eller smidd stål , valgt i henhold til størrelsen på belastningen og driftsmiljøet.
Mellomoverføringselement
Mellomelementet er komponenten som muliggjør feiljusteringskompensasjon. Formen varierer etter koblingstype: girkoblinger bruker eksterne girnav som griper inn i innvendige girhylser; Oldham-koblinger bruker en sentral skive med to sett med gjensidig vinkelrette kjørenøkler; universalkoblinger bruker en kryssformet tapp; kjedekoblinger bruker et dobbelttrådet rullekjede. Utformingen av mellomelementet bestemmer direkte koblingens forskyvningskompensasjonskapasitet og bæreevne.
Tetnings- og smøresystem
For koblingstyper som krever smøring - spesielt girkoblinger - er et effektivt tetningssystem uunnværlig. Tetninger holder på smørefett inne i koblingshuset og hindrer eksterne forurensninger i å komme inn i kontaktsonene. Integriteten til tetningssystemet har direkte betydning for levetiden. Vanlige tetningskonfigurasjoner inkluderer O-ringtetninger, leppetetninger med strømpebåndsfjærer og labyrinttetninger.
Feste- og lokaliseringselementer
Bolter, holderinger og endeplater fikserer den aksiale posisjonen til hver komponent og forhindrer aksial migrasjon under drift. Disse elementene sikrer at koblingen forblir korrekt montert under de dynamiske belastningene som oppstår under drift.
Struktur og arbeidsprinsipp for hver koblingstype
Girkobling
Girkoblingen er den mest brukte ikke-elastiske fleksible koblingen for applikasjoner med høyt dreiemoment og høy hastighet. Strukturen består av to utvendige nav - ett på hver aksel - og to innvendige fortanne hylser boltet sammen for å danne et forseglet smøremiddelkammer som omslutter begge girnettene.
Dreiemoment overføres gjennom inngrepskontakten mellom de utvendige tannhjulstennene på navene og de innvendige tannhjulstennene i hylsene. Når det er vinkelfeil mellom de to akslingene, vil kronet (tønneformet) tannprofil av det utvendige giret lar navet vippe innenfor hylsen, og tilpasser seg vinkelforskyvningen. Radiell forskyvning kompenseres av en liten sideforskyvning av hvert nav innenfor hylsen. Kroneradiusen til de ytre tennene bestemmer den maksimalt tillatte vinkelforskyvningen - en større kroneradius tillater større vinkelforskyvning.
Girkoblinger har typisk plass til vinkelfeiljustering av 0,5° til 1,5° . Transmisjonseffektiviteten er høy, ofte over 99 %, noe som gjør dem til det foretrukne valget for valseverksdrift, gruvetaljer og kraftige spindeltransmisjoner for maskinverktøy.
Oldham kobling (Cross-Slider Coupling)
Oldham-koblingen består av to halvkoblinger, hver med en diametral sliss på forsiden, og en sentral mellomskive som bærer to par drivnøkler orientert 90° til hverandre. Nøklene griper inn i sporene i halvkoblingene for å danne glideforbindelser.
Dreiemoment overføres gjennom kontaktflatene mellom nøklene og sporene. Når de to akslene er radielt forskjøvet, glir den sentrale skiven uavhengig innenfor hver halvkoblings sliss, og den relative glidningen av kilene i slissene absorberer den radielle forskyvningen. Mellomskiven fungerer som en kinematisk tverrføringsmekanisme , som tillater de to akslene å forskyve seg i forhold til hverandre i en hvilken som helst radiell retning uten å avbryte dreiemomentoverføringen.
Oldham-koblinger er enkle i konstruksjon og økonomiske å produsere. De er egnet for lavhastighetsapplikasjoner (vanligvis ikke over 250 r/min) med relativt store radielle forskyvninger - vanligvis opp til ca. 0,04 ganger akseldiameteren . Ved høyere hastigheter gir sentrifugalkrefter generert av den eksentriske massen til glideskiven ytterligere dynamiske belastninger på akselen, noe som gjør denne typen uegnet for høyhastighetsdrift.
Universalkobling (Cardan-kobling)
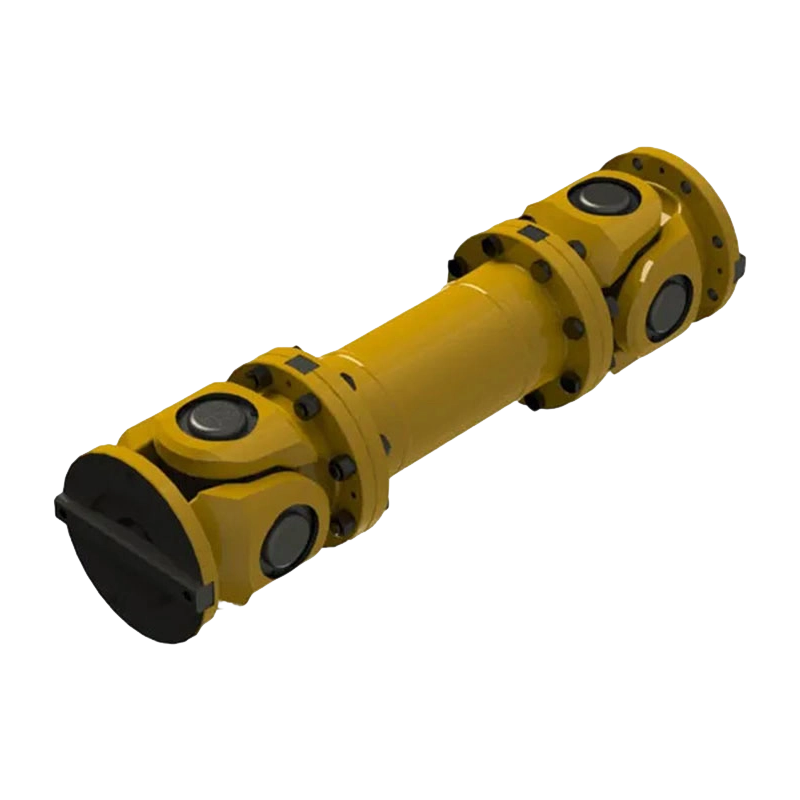
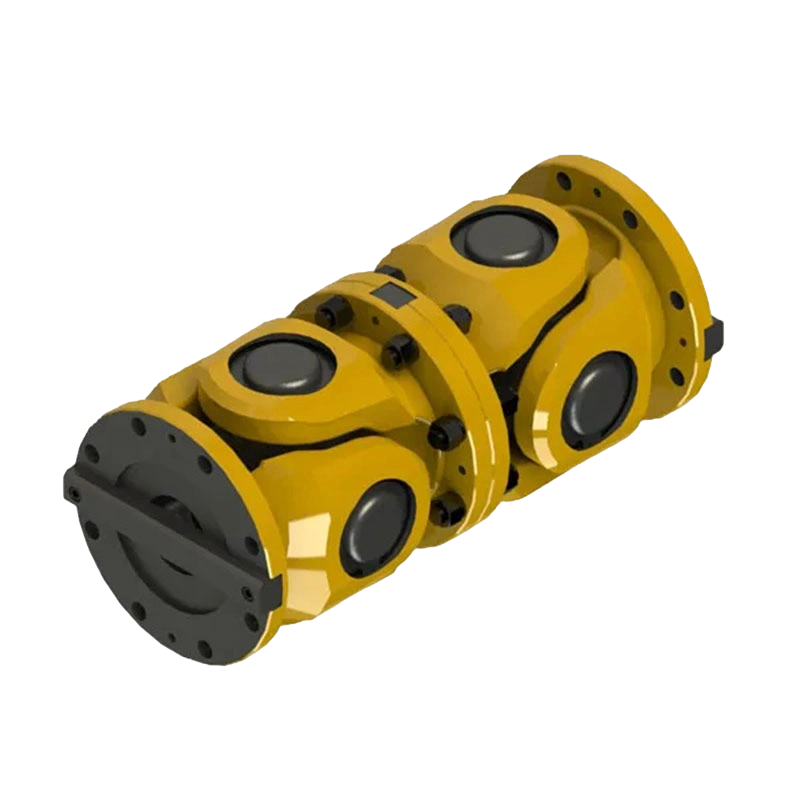
Kryssformet universalledd består av to gaffelformede flenser (åk) og en kryssformet tapp. De fire korsetappene er hver koblet til et lagerhull i ett av de to åkene gjennom nålerullelagre, og danner to innbyrdes vinkelrette hengselforbindelser.
Dreiemoment går fra drivakselen til drivåket, gjennom tverrtappen til det drevne åket, og videre til den drevne akselen. Fordi forbindelsene mellom korset og begge åkene er hengslet, koblingen kan overføre dreiemoment med en akselskjæringsvinkel på opptil 35°–45° , som tar imot vinkelavvik langt utover evnen til gir- eller Oldham-koblinger.
En viktig kinematisk karakteristikk må bemerkes: når et enkelt universalledd opererer med en akselvinkel som ikke er null, roterer ikke den drevne akselen jevnt selv når drivakselen dreier med konstant hastighet. Vinkelhastigheten til den drevne akselen fluktuerer to ganger per omdreining, med amplituden til fluktuasjonen øker med akselvinkelen. For å eliminere denne hastighetsujevnheten, et dobbelt universalledd arrangement brukes i praksis – to ledd forbundet med en mellomaksel av lik lengde, med like vinkler i begge ender og de to åkene til den mellomliggende akselen plassert i samme plan. Denne geometrien fører til at hastighetssvingningene ved hvert ledd kanselleres, og gir jevn utgangshastighet. Universalkoblinger er mye brukt i drivaksler for biler, rullebord for valseverk og anleggsmaskiner.
Kjedekobling
Kjedekoblingen består av to identiske kjedehjul - ett montert på hver aksel - forbundet med en dobbelttrådet rullekjede, innelukket i et beskyttende deksel for å forhindre at kjedet løsner og forurensning trenger inn.
Dreiemoment overføres fra drivakselen gjennom den inngripende kontakten mellom tannhjulstennene og kjederullene, langs kjedet til det drevne tannhjulet og akselen. Avstanden mellom kjede- og kjedehjulstennene, kombinert med den svake geometriske fleksibiliteten til kjedeleddene, gjør at koblingen kan kompensere for aksial, radiell og vinkelfeil samtidig . Typiske tillatelser er omtrent en kjedestigning i aksial retning, omtrent 0,02 ganger kjedestigningen radielt, og rundt 1° vinkel.
Kjedekoblinger er enkle å montere og demontere - å skille hovedleddet gjør at de to akslene kan kobles helt fra uten å forstyrre andre drivkomponenter. Dette gjør dem spesielt egnet for bruksområder med hyppige reverseringer, hyppige startsykluser eller vedlikeholdsintensive miljøer, og de finnes ofte i transportbåndsystemer, landbruksmaskiner og tekstilutstyr.
Feiljusteringskompensasjon: En dybdeanalyse
Evnen til å kompensere for relativ akselforskyvning er den definerende egenskapen som skiller fleksible koblinger fra deres stive motstykker. Tre kategorier av akselavvik er anerkjent i ingeniørpraksis:
- Aksial forskyvning (δx): Relativ bevegelse av de to akselendene langs deres felles akse, vanligvis forårsaket av termisk ekspansjon av aksler eller hus under drift, eller av installasjonstoleranser.
- Radiell forskyvning (δy): En tilstand der de to akselaksene er parallelle, men ikke sammenfallende - en sideforskyvning vinkelrett på akselaksen. Dette oppstår fra installasjonsfeil, fundamentsetting eller nedbøyning under belastning.
- Vinkelforskyvning (α): En tilstand der de to akselaksene krysser hverandre i en vinkel. Årsakene inkluderer installasjonsfeil, lagerslitasje og deformasjon av maskinrammen under belastning.
Ikke-elastiske fleksible koblinger tar opp disse avvikene gjennom relativ bevegelse mellom mellomelementet og halvkoblingene. Denne kompensasjonen er imidlertid ikke ubegrenset - hver koblingstype har et definert maksimalt forskyvningstillegg . Å operere utover disse grensene forårsaker en rask økning i tilleggsbelastninger på akslene og lagrene, akselererer slitasje og kan potensielt føre til for tidlig svikt. Nøyaktig justering under installasjonen er derfor avgjørende, selv for fleksible koblinger.
I motsetning til elastiske koblinger, som absorberer feiljustering gjennom deformasjon av et ettergivende element, genererer ikke-elastiske fleksible koblinger glidende eller roterende kontakt mellom stive komponenter når de kompenserer for forskyvning. Disse kontaktkreftene manifesterer seg som supplerende bøyemomenter og aksiale krefter som virker på de tilkoblede akslene og lagrene og må inkluderes i den mekaniske analysen under koblingsvalgprosessen.
Sammenligning av ytelsesparameter
Tabellen nedenfor gir en sammenlignende oversikt over nøkkelytelsesparametrene til de fire viktigste ikke-elastiske fleksible koblingstypene.
| Type | Radiell kompensasjon | Vinkelkompensasjon | Aksial kompensasjon | Fartsområde | Lastekapasitet | Typiske applikasjoner |
|---|---|---|---|---|---|---|
| Girkobling | Liten | 0,5°–1,5° | Liten | Høy (opptil 3000 r/min) | Høy | Valseverk, gruveheiser, tunge maskinverktøy |
| Oldham Coupling | Stor (≈0,04d) | Veldig liten (≈0,5°) | Liten | Lav (≤250 r/min) | Middels | Lavhastighets tunge stasjoner, pumper, kompressorer |
| Universalledd | Middels | Stor (opptil 35°–45°) | Middels | Middels | Middels–High | Drivaksler for biler, bord for valseverk, anleggsutstyr |
| Kjedekobling | Liten (≈0.02t) | ≈1° | ≈1 kjedestigning | Lav–middels (≤600 r/min) | Middels | Transportbånd, landbruksmaskiner, tekstilutstyr |
Koblingsvalgprinsipper
Riktig koblingsvalg er en forutsetning for pålitelig drift og forlenget levetid. Følgende kriterier bør evalueres systematisk under utvelgelsesprosessen:
- Bestem designmomentet. Multipliser det nominelle driftsmomentet med en servicefaktor som tar hensyn til typen drivkraft (elektrisk motor, forbrenningsmotor) og lastegenskapene til den drevne maskinen (glatt, moderat sjokk, kraftig sjokk). Tjenestefaktorer varierer vanligvis fra 1,2 til 3,0.
- Vurder feiljusteringstype og størrelse. Identifiser om den dominerende feiljusteringen er radiell, vinkel eller aksial, og estimer størrelsen basert på installasjonsforholdene. Velg en koblingstype hvis kompensasjonskapasitet samsvarer med eller overstiger forventet feiljustering.
- Vurder driftshastigheten. Girkoblinger er det foretrukne valget for høyhastighetsdrift. Oldham-koblinger passer til lavhastighetsapplikasjoner med store radielle forskyvninger. Universalledd håndterer store vinkelavvik. Kjedekoblinger er egnet for bruk med middels til lav hastighet som krever hyppige reverseringer eller starter.
- Evaluer driftsmiljøet. Høye temperaturer, etsende medier, støv og fuktighet stiller ytterligere krav til materialer og tetning. Høytemperaturapplikasjoner krever varmebestandig smørefett; korrosive miljøer kan kreve komponenter i rustfritt stål eller beskyttende belegg.
- Vurder vedlikeholdstilgjengelighet. Kjedekoblinger tilbyr den enkleste demonteringsprosedyren og passer vedlikeholdsintensive installasjoner. Girkoblinger krever periodisk påfyll av fett i henhold til en definert serviceplan.
Installasjonsretningslinjer og feilanalyse
Viktige retningslinjer for installasjon
Installasjonskvaliteten har en direkte og varig innvirkning på koblingsytelse og levetid. Følgende praksis bør følges:
- Rengjør akselender, kilespor og boringsflater grundig før montering. Fjern alle grader, korrosjon og forurensning for å sikre riktig passform.
- Bruk en måleindikator for å måle radial- og ansiktsavløp under justering. Bekreft at faktiske feiljusteringsverdier faller innenfor koblingens nominelle kompensasjonsgrenser — visuell inspeksjon eller rettlinjekontroll alene er utilstrekkelig .
- Etter å ha installert en girkobling, fyll den med spesifisert kvalitet og mengde smørefett for å sikre tilstrekkelig smøring av alle tannkontaktflater fra første oppstart.
- Monter beskyttelsesdekselet med nøye oppmerksomhet på tetningsintegriteten. Utilstrekkelig forsegling gjør at fett slipper ut og tillater slipende partikler å komme inn i inngrepssonen.
- Stram alle festebolter trinnvis i et kryssmønster til spesifisert tiltrekkingsmoment, for å forhindre forvrengning forårsaket av ujevn fastspenning.
Vanlige feilmoduser
Å forstå feilmodusene som er karakteristiske for hver koblingstype, støtter effektiv tilstandsovervåking og rettidig vedlikehold:
- Tannoverflateslitasje (girkoblinger): Forårsaket av utilstrekkelig smøring, nedbrytning av smøremiddel eller vedvarende drift utover grensene for angitt feiljustering. Progressiv slitasje fører til økt tilbakeslag, vibrasjon, og til slutt pitting av tenner eller brudd.
- Glideslitasje (Oldham-koblinger): Akselereres av høyhastighetsdrift, overbelastning eller dårlig smøring av nøkkel-og-spor-kontaktflatene. Slitasje gir klaring, som introduserer slagbelastning og akselererer forringelsen ytterligere.
- Kjedeutmattingsbrudd (kjedekoblinger): Sykliske strekk- og bøyespenninger i kjettingleddene forårsaker initiering og forplantning av utmattingssprekker. Ujevn lastfordeling over kjedebredden på grunn av vinkelfeil akselererer denne prosessen.
- Tverrtapplagersvikt (universelle ledd): Utilstrekkelig smøring, overbelastning eller drift utover den nominelle akselvinkelen fører til slitasje og fastklemning av nålelager, noe som til slutt resulterer i brudd på tappen.
- Halvkoblingssprekker eller brudd: Overdreven støtbelastning, materialdefekter eller alvorlig feiljustering som genererer supplerende bøyemomenter som overskrider materialets tillatte spenning, kan initiere utmattelsessprekker i navkroppen.
Vedlikehold og inspeksjonsplan
Et systematisk vedlikeholdsprogram er avgjørende for å bevare ytelsen og forlenge levetiden til ikke-elastiske fleksible koblinger. Følgende tiltak bør inkluderes i vedlikeholdsplanen for utstyret:
- Planlagt påfyll av smøremiddel: Gir- og kjedekoblinger bør ha smørefettet påfyllt eller skiftet i henhold til produsentens serviceintervaller - vanligvis hver 2000 til 4000 driftstimer for etterfylling, med fullt fettskift minst en gang i året.
- Justeringsverifisering ved større overhalinger: Kontroller koblingsjusteringen på nytt hver gang lagrene skiftes, fundamenter repareres eller betydelige vibrasjoner er observert. Fundamentsetting og termisk sykling kan endre innrettingstilstanden over tid.
- Slitasjevurdering av aktive elementer: Inspiser med jevne mellomrom girtenner, skyvenøkler, kjettingledd og tapelagre for slitasje. Bytt ut komponenter som har nådd sine slitasjegrenser før feil oppstår for å unngå sekundær skade på aksler, lagre og tilkoblet utstyr.
- Inspeksjon av tetningstilstand: Undersøk leppetetninger, O-ringer og dekselpakninger for tegn på aldring, deformasjon eller skade. Løs eventuell lekkasje ved å skifte ut de berørte tetningselementene umiddelbart.
- Kontinuerlig driftsovervåking: Under normal drift, overvåk for unormal vibrasjon, uvanlig støy eller forhøyet temperatur på koblingsstedet. Enhver av disse indikatorene krever en umiddelbar undersøkelse før ytterligere skade utvikler seg.
- Hurtigkoblinger
- About
- Products
- Our Service
- News & Events
- Contact
- Produktserie
- Fleksible koblinger med ikke-elastiske elementer
- Fleksible koblinger med metallelastiske elementer
- Fleksible koblinger med ikke-metalliske elastiske elementer
- Sikkerhetskobling
- Stiv kobling
- Kontakt oss
- Tel : +86 511 8572 3800 +86 511 8572 3900
- Mobile : +86 15106109009
- Email : sales@couplingzy.com
- Add:No.1 Zhongye Yingbin Avenue, Gaozi Street, Dantu Economic Development Zone, Zhenjiang City, Jiangsu-provinsen, Kina.